新闻动态
汽车电控胶水固化为什么非得用隧道炉?工艺讲
发布日期:2026-11-17 浏览次数:
汽车里的电控单元越来越多,ECU、BMS、车身控制器、各类传感器,里头密密麻麻的电路板和功率器件,全靠胶水把芯片灌封、把元件粘牢。在上海奉贤和昆山淀山湖都有生产基地的上海冠顶工业设备有限公司,是2025年认定的专精特新企业,做胶水固化隧道炉、胶水固化烘干炉和烘箱线二十来年,电话18051882138。汽车电子这块对胶水固化的要求,跟普通五金喷涂完全两码事,今天专门说说。
一、汽车电控为什么对胶水固化这么较真
车规级的东西,震动大、温差大、潮湿还有盐雾,灌封胶要是没固化透,跑两年芯片松动、焊点脱开,那是要召回的。所以胶水固化不是把胶烤干就行,它有一条严格的温度曲线:先低温让胶慢慢流平、排气泡,再升到固化温度保持足够时间,最后受控降温,不能骤冷骤热。
常见的问题有这么几种:一是温度不均,炉子里东边和西边差个几度,同一批板子有的固化过头有的没透;二是升温太快,胶表层先结皮,里头溶剂和气泡闷住,后面就开裂;三是降温太急,板子和胶热胀冷缩不一样,产生内应力,虚焊隐患就来了;四是挥发物排不净,凝在炉壁和板子上,影响洁净。
二、胶水固化隧道炉怎么解决这些问题
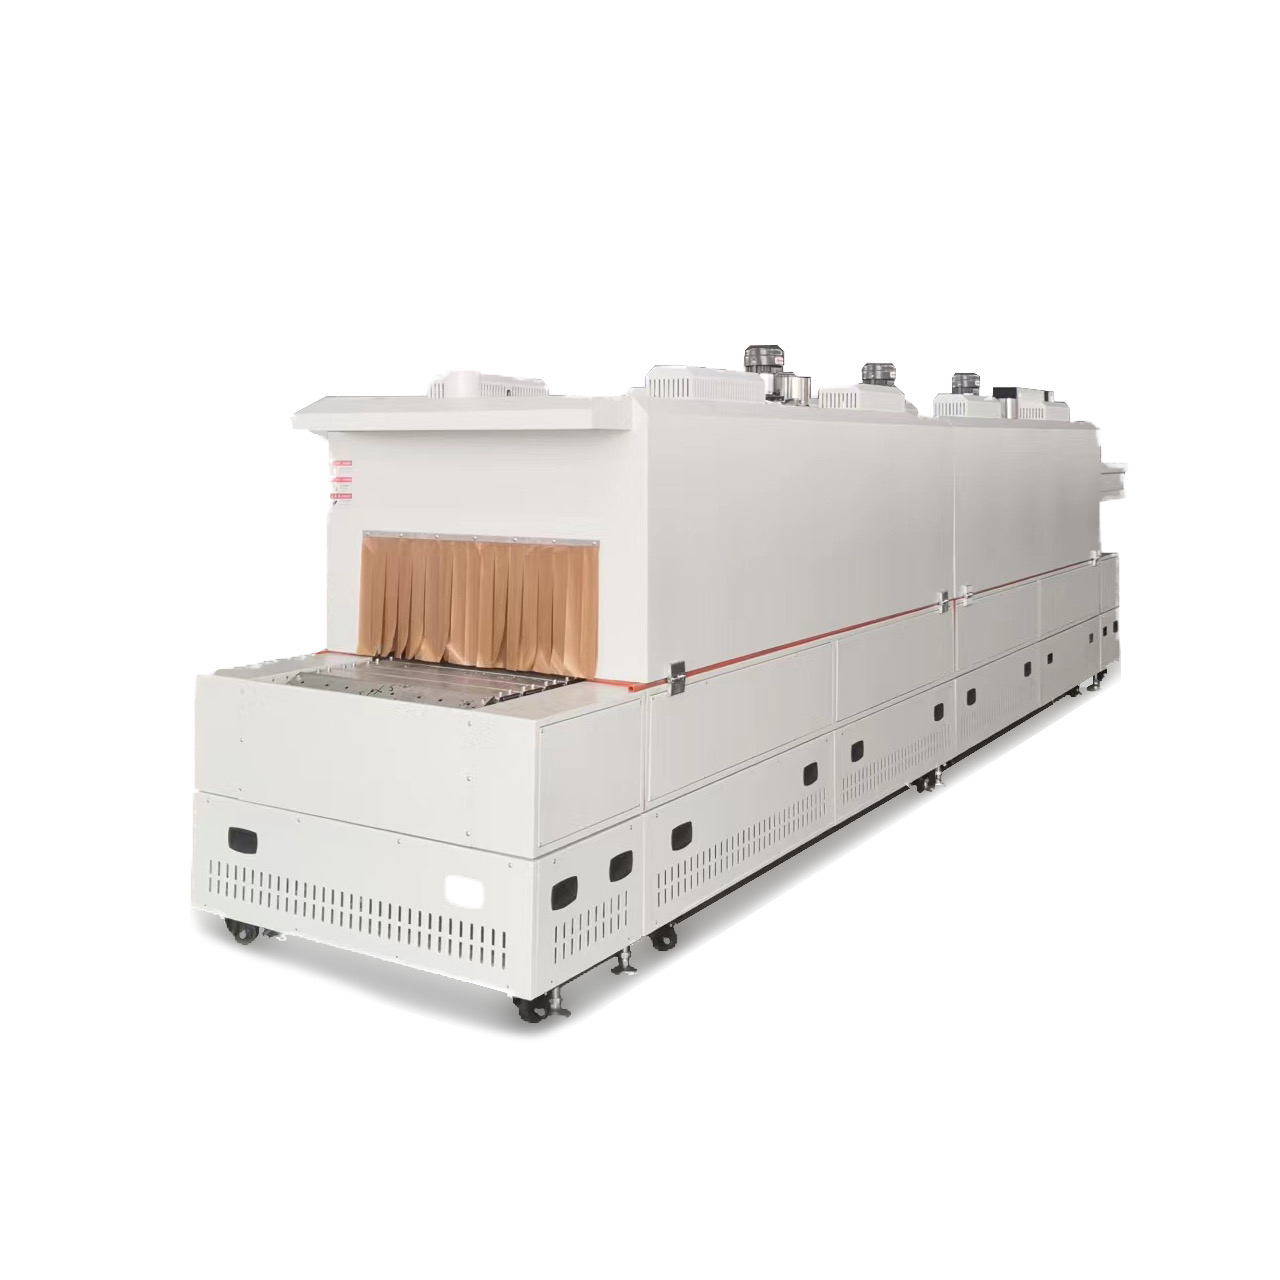
首先是温区分段。一条线一般分预热段、恒温固化段、冷却段,每段独立PID控温。预热段温度低一点,让胶里的小分子慢慢跑;固化段按胶水厂家给的曲线定温定时间;冷却段控速降温。多段控温就是为了贴住胶的固化曲线,不是一个温度走到底。
其次是热风循环。每段都有独立的离心风机和导流风道,热风上下或左右循环,保证炉膛横截面上温度均匀。汽车电子这种小件板,放在治具上过炉,每个板子处在同一温度场里,一致性才好。
再就是排气。胶水固化会释放挥发物,隧道炉顶部要设排废口,接废气处理。排风量要调,排小了挥发物积着,排大了热风被抽走、温度波动。冠顶在奉贤和淀山湖基地做这类线,排气风门都是可调的,配合温区做平衡。
传动方面,电子件一般用不锈钢网带或者链条带治具,变频调速,过炉时间从几分钟到几十分钟可调。进出炉口接风幕,防止热量外窜和灰尘进入。
三、跟单体烘箱比,隧道炉强在哪
小批量打样,单体烘箱够用,一筐一筐进。但汽车电控是大批量连续生产,板子上完灌胶线直接进隧道炉,出来就是固化好的,跟前后段连线,省人工、节拍稳。隧道炉的温度曲线是稳态的,一直跑一直是那条线;单体烘箱是间歇升温降温,每炉都有波动。批量越大,隧道炉的优势越明显。
当然隧道炉投入也大,不是所有客户都需要。产量小、品种杂的,单体烘箱加托盘更灵活。冠顶做方案的时候会先问清楚日产量、节拍、品种数,再推荐是上线还是用箱。
四、实际做过的案例
某华东地区汽车电子零部件企业,做车身控制器灌封线。一开始用的是别家的老烘箱,一炉一炉烘,温度不均,客户来料审核的时候被提出固化一致性问题。后来找到冠顶,在淀山湖基地按他们的胶水曲线做了一段胶水固化隧道炉,预热段、固化段、冷却段独立控温,网带走他们的治具直接过线。试机那天把温度曲线拉出来跟胶水厂家给的标准曲线叠在一起,重合度客户认可才发货。
交付之后他们产线节拍提上来了,固化后切片做粘接强度测试,批次一致性比以前好。这种案例不是个例,长三角做汽车电控的、做传感器的、做控制器灌封的,找过来聊的不少。
五、选型时要跟厂家交代清楚的几件事
一是胶水型号和厂家给的固化曲线,这是设计温区的依据;二是工件尺寸和治具尺寸,决定网带多宽、炉腔多高;三是日产量和节拍,算线速度和温区长度;四是车间排风条件,接不接废气处理;五是洁净度要求,汽车电子一般要求内胆不锈钢、易清理。这些信息给全了,方案才做得准。
想在上海本地看胶水固化隧道炉怎么造的、想对着你的胶水曲线聊方案,打18051882138。冠顶在奉贤和昆山淀山湖都有车间,随时欢迎带样件过来试。
不同胶水对炉子要求真不一样。环氧类灌封胶固化温度区间宽一点,好伺候;硅胶类固化有它自己的温度和湿度窗口;还有些紫外加热双固化的,主要靠紫外,热固化只是补一道。做方案之前一定要问清楚你用的是哪家胶、型号多少,最好能拿到胶水厂家给的固化曲线图。照着曲线设计温区,比拍脑袋定温度靠谱十倍。
温区具体怎么分?拿一条典型汽车电控灌封线说,三米预热段温度低一点,让胶里的小分子慢慢跑、气泡慢慢浮上来;六到八米恒温固化段保持在胶水规定温度;两米冷却段慢慢降温。每段一个独立风机、一套独立加热、一块独立温控表。段与段之间用挡风板隔开,避免温度互相串。
排气这块专门说一句。胶水固化挥发出来的东西不能全闷在炉子里,不然凝在板子上就是脏污。顶部排风口接车间废气处理,排风量靠风门调。排小了挥发物积着,排大了热风被抽走、温度波动。冠顶做这种线,风门是手动可调或者电动可调的,现场根据实际气味和温度调平衡。
还有治具。汽车电控板子不能直接放网带上,要放在专门的治具托盘里,板子固定住、元件朝上。治具用什么材料、几层叠加、跟网带怎么定位,这些都要跟客户的前后段设备对接。有的客户治具是自己做的,我们按他治具尺寸定网带宽度和炉腔高度;有的客户治具也找我们一起设计,省得两边对不上。
冷却段也不能随便。固化完直接开门出炉,板子和胶层瞬间遇冷,热胀冷缩不一样,内应力一大,后面可靠性就出问题。所以隧道炉末端要设一段受控冷却,用循环风慢慢把温度降下来,降到一百度以下再出炉。这个段长度按降温速率要求算,不是越长越好也不是越短越好。
跟前后段设备对接时,进出料高度要对齐。前面灌胶线出来的板子多高,隧道炉进料口就多高;后面收板机多高,出料口就多高。高度不对,中间加过渡段或者升降机。方案阶段工程师上门把前后段设备尺寸量一遍,图纸上标清楚,现场一次对接成功。
汽车电子客户审厂的时候,烘箱这条线也是重点要看的。温均记录、温区独立控制、温度曲线可追溯,这些审厂都要查。冠顶做过不少过审厂的客户,设备配置按审厂要求来,不会到审核那天才发现缺这缺那。
做汽车电控的客户很多都在长三角:上海嘉定、安亭一带汽车城,苏州、无锡汽车零部件园。冠顶奉贤和淀山湖两个基地过去都方便,设备交付和售后都跟得上。你要是在这一片,过来看看类似项目,心里就有底了。
汽车电子这条线,胶水固化是后道关键一环。前面贴片、灌胶都做对了,炉子没烤好,整批板子报废。选隧道炉的时候,别在温度均匀性这种核心指标上省钱。冠顶奉贤基地随时等你带样件来试。
做汽车电控的客户都知道,供应商审核越来越严,烘箱这条线的温度记录、温均报告都要存档。冠顶交付的设备,每炉温度数据都能导出,客户审厂的时候直接拿出来。这种细节,小作坊设备给不了。
不同胶水对炉子的要求差不少。环氧灌封胶固化窗口宽,好伺候;硅胶固化对温度和排气都敏感;有些胶还要求低温长烘。做方案前一定要问清楚胶的厂家和型号,最好拿到胶水厂给的固化曲线。照着曲线分温区,不是拍脑袋定个温度。
废气处理这块不能省。胶水固化挥发出来的东西,要么有味儿要么有微量腐蚀性,直接排车间里工人受不了。隧道炉顶部排风口要接客户车间的废气总管,排风量靠风门调。冠顶做这种线,风门可调,现场根据气味和温度平衡着调,既不把热风抽光,又不让挥发物积着。
温区具体怎么分?典型汽车电控灌封线:预热段温度低一点让胶里小分子慢慢跑、气泡慢慢浮;恒温固化段保持胶水规定温度;冷却段控速降温。每段独立风机独立加热独立温控,段与段之间挡风板隔开,避免温度互串。
冷却段也不能随便。固化完直接开门出炉,板子和胶层瞬间遇冷,热胀冷缩不一样产生内应力,后面可靠性出问题。所以末端要一段受控冷却,用循环风慢慢降,降到一百度以下再出炉。这段长度按降温速率要求算。
汽车电子客户审厂,烘箱这条线也是重点,温均记录、温区独立控制、温度曲线可追溯都要查。冠顶做过不少过审厂的客户,配置按审厂要求来。
常见问题FAQ
问:汽车电控灌封胶固化温度一般多少?
答:不同胶水差别大,常见的环氧类灌封胶多在80到150℃区间,具体以胶水厂商提供的固化曲线为准,我们按那个曲线设计温区。
问:上海奉贤这边能做现场工艺调试吗?
答:可以,奉贤基地有试机线,你把胶和样件带过来,按你的曲线跑一遍看效果,到客户现场再复现。
问:隧道炉能不能和现有灌封连线对接?
答:可以非标设计进出料口高度、网带速度和前后段对接方式,方案阶段我们会上门看你现有产线布局。
问:小批量试制买隧道划算吗?
答:小批量先用单体烘箱打样,量产再上隧道炉,也可以先做一段短隧道兼顾打样和小批量,按产量算。
总结
汽车电子胶水固化拼的就是温度曲线的一致性。上海冠顶工业设备有限公司二十来年就盯这件事,奉贤和淀山湖两个基地做出来的线,是按真实工艺曲线调出来的。有需求打18051882138。
参考文献:
1. 《电热和电磁处理装置的试验方法 第1部分:通用部分》
2. 《电子制造工艺与设备》,电子工业出版社
3. 《电热设备 烘箱》(行业标准参考)
#汽车电控 #胶水固化隧道炉 #灌封胶 #车规级 #专精特新 #上海冠顶 #上海冠顶工业设备