新闻动态
钕铁硼胶水固化后变形大?冠顶烘房这样控|专
发布日期:2026-11-12 浏览次数:
在上海奉贤和昆山淀山湖都有生产基地的上海冠顶工业设备有限公司,是2025年认定的专精特新企业,专做工业烘箱、隧道炉和大型燃气烘房做了二十来年,电话18051882138。今天聊的这个事儿,是不少做钕铁硼磁材的老板都头疼的——叠片粘完、进炉子固化完,拿出来一量,片子翘了、尺寸跑了,后面磨加工全跟着麻烦。
钕铁硼这东西又硬又脆,叠片的时候用环氧结构胶把多块磁片粘成一个大尺寸的组件,粘完得进胶水固化隧道炉或者单体烘箱里烤。问题就出在这个烤的环节:胶水本身在固化过程里会收缩,磁片和胶层的热膨胀系数又不一样,炉子里头温度再不均匀一点,片子一冷下来就变形。变形量稍微大一点,客户那边装机就报警,返工重来又是一炉的成本。
变形到底是怎么来的
干这行久了就知道,钕铁硼胶水固化后变形,不是单一原因,是好几股劲儿凑一块儿顶出来的。头一股是胶层收缩。环氧胶从液态变成固态,分子交联,体积会缩,这个收缩是沿着胶层厚度方向走的,片子上下两面胶层要是厚度不均,收缩力一歪,片子自然就翘。
第二股是热膨胀差。钕铁硼的线膨胀系数跟环氧胶差着一截,升温的时候胶膨胀得快,磁片胀得慢;降温的时候反过来,胶收缩得猛。一胀一缩之间,片子内部就攒了内应力。炉子里头要是上下温差大,片子上面热下面凉,内应力一边倒,出来就是个弓形。
第三股是装夹和堆放。很多车间图省事,叠好的片子直接往托盘上一摞,几十层压着进炉。底下那几层被上面压着,胶还没固化就被挤跑了,固化完胶层厚薄不一,变形能小才怪。还有的托盘本身不平,片子放上去就是斜的,烤完定型了,斜的就成永久的了。
第四股是升降温速率。升温太快,片子表面先热、芯子后热,内外温差拉大;降温太快,表面先冷、芯子还热,又拉一次应力。钕铁硼这片子薄,对这个特别敏感,很多变形不是在保温段出的,是在升温段和冷却段攒下的。
冠顶在设备上是怎么对付的
我们做胶水固化隧道炉和胶水固化烘干炉这么多年,对付变形这事,是从炉子结构、温区曲线、工装托盘三个地方一起下手的。
先说温度均匀性。钕铁硼固化一般在150℃上下这个区间,这个温度段我们用的是双侧离心风机加双侧风道循环,热风从两侧风道打出来,经过导流板均匀吹到炉膛里,再从底部回风回去。炉膛上下左右温差能控得比较稳,不会出现上面烤到160、下面才130的情况。温差小了,片子各面受热一致,内应力就不会一边倒。
再说温区。胶水固化烘烤线我们一般分成预热区、固化区、缓冷区三段。预热区温度慢慢往上爬,让片子和胶层同步升温,别一下子冲上去;固化区稳住温度,让胶充分交联;缓冷区不是直接开门吹冷风,是让炉子按设定速率慢慢降,降到80℃以下再出炉。这个曲线是PID仪表分段写进去的,不是工人凭手感拧旋钮。
然后是工装托盘。这个事儿很多厂家不重视,我们跟客户反复强调,托盘必须做平,而且片子之间要留间隙,不能死摞。我们一般建议用带定位销的不锈钢托盘,片子单片摆放,层与层之间用托架隔开,让热风能从片子四周绕过去。有的客户一开始舍不得买托盘,用铁皮随便一垫,结果变形率一直降不下来,后来换了定制托盘,情况就好很多。
保温这块,我们用硅酸铝纤维棉,炉膛外面摸上去不烫手,热损失小,温度曲线才稳。要是炉子保温差,炉子门口一带温度掉一截,片子走到门口就先凉了,出来变形也是必然。
实际碰到的现场
说个真实的活儿。某华东地区钕铁硼磁材生产企业,原来用一台老的单体烘箱,开门式的,一批进去几十个托盘,烤完出来变形率一直压不下去。后来找过来,我们去上海奉贤边上他们车间看了现场,量了工件尺寸、问了他们用的胶型号、固化温度要求。
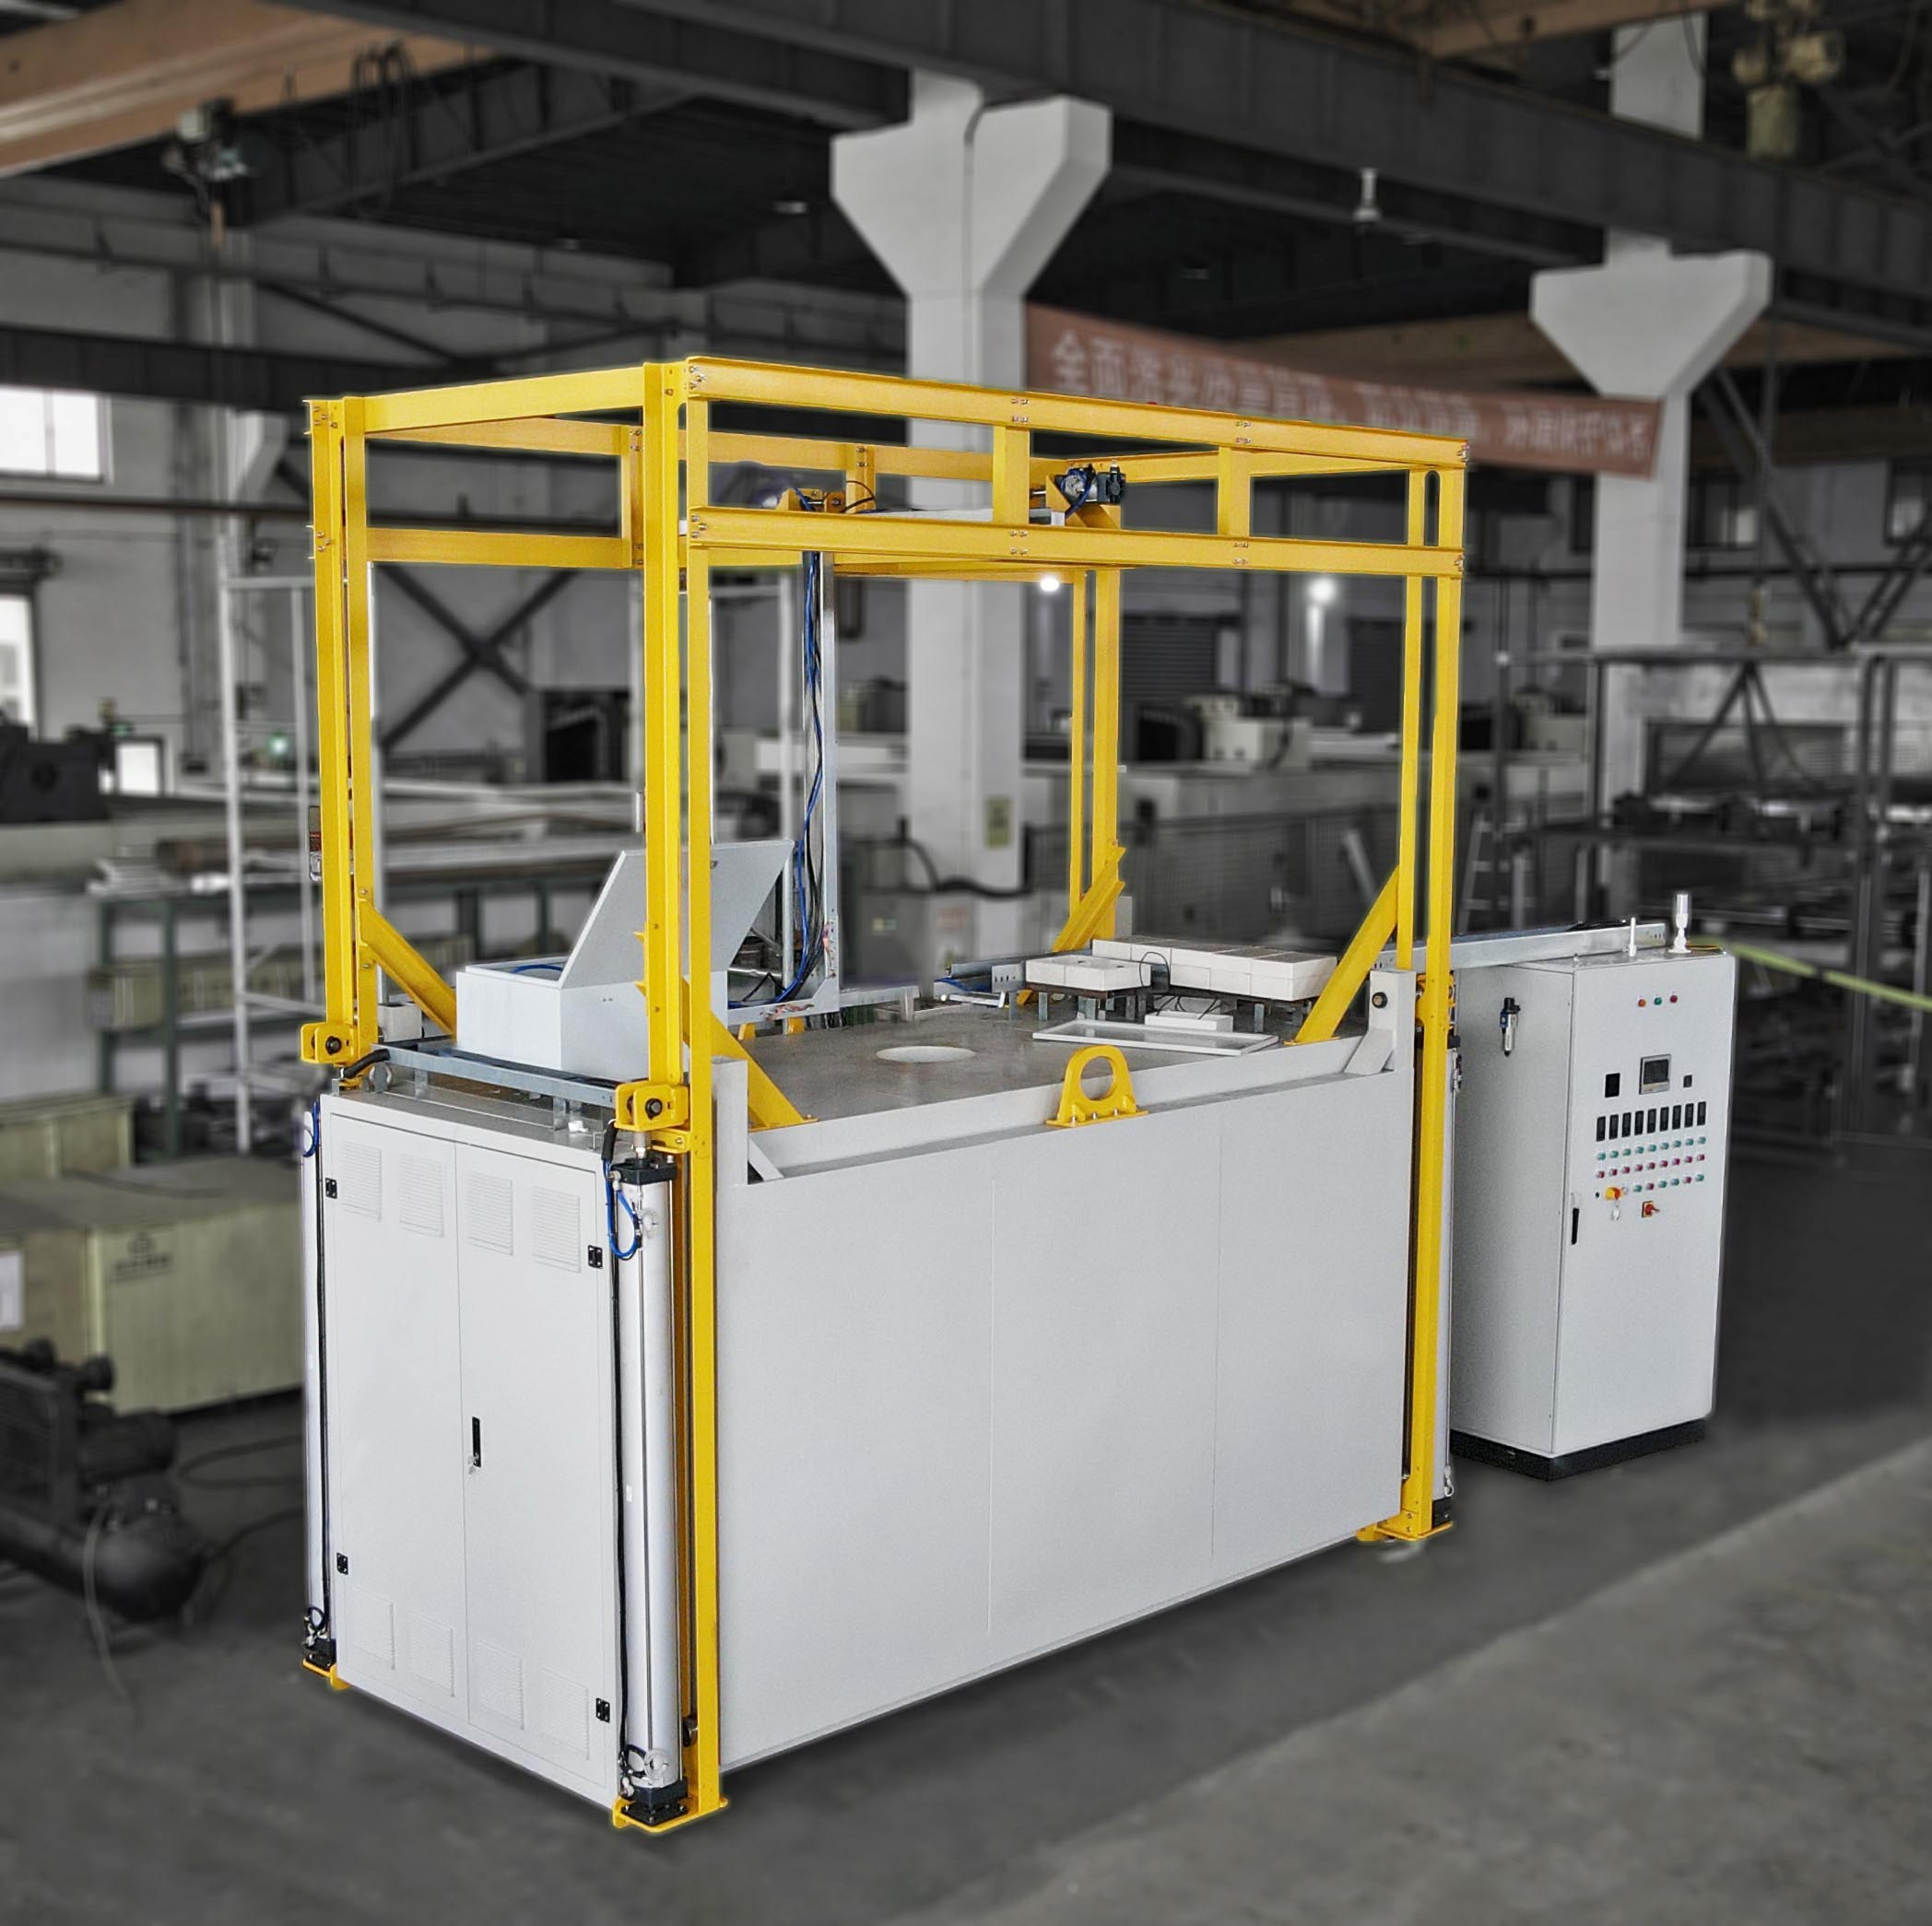
最后上的是一条胶水固化隧道炉,网带传动,分成四个温区:预热100℃一段、130℃一段、150℃固化段、120℃缓冷段。网带速度按他们节拍调,炉内总长十二米多。托盘是我们配套做的不锈钢定位托盘,片子单片摆放。
装好调试那几天,我们工程师蹲在车间里,每隔十分钟测一次炉膛上中下三个点的温度,又拿几片客户的废片子做了一炉试烤,出炉用三坐标量变形。前两炉曲线没调好,变形还是有点,后来把预热段升温斜率放慢、缓冷段拉长,再测就稳了。客户那边工艺员自己说,比原来开门烘箱靠谱多了,至少每炉出来的片子变形量都差不多,不会一炉好一炉坏。
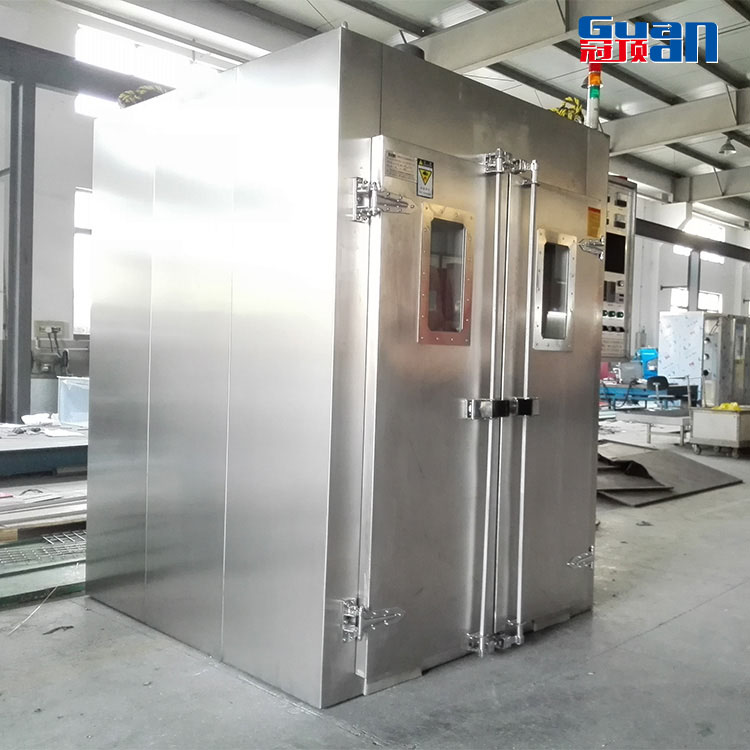
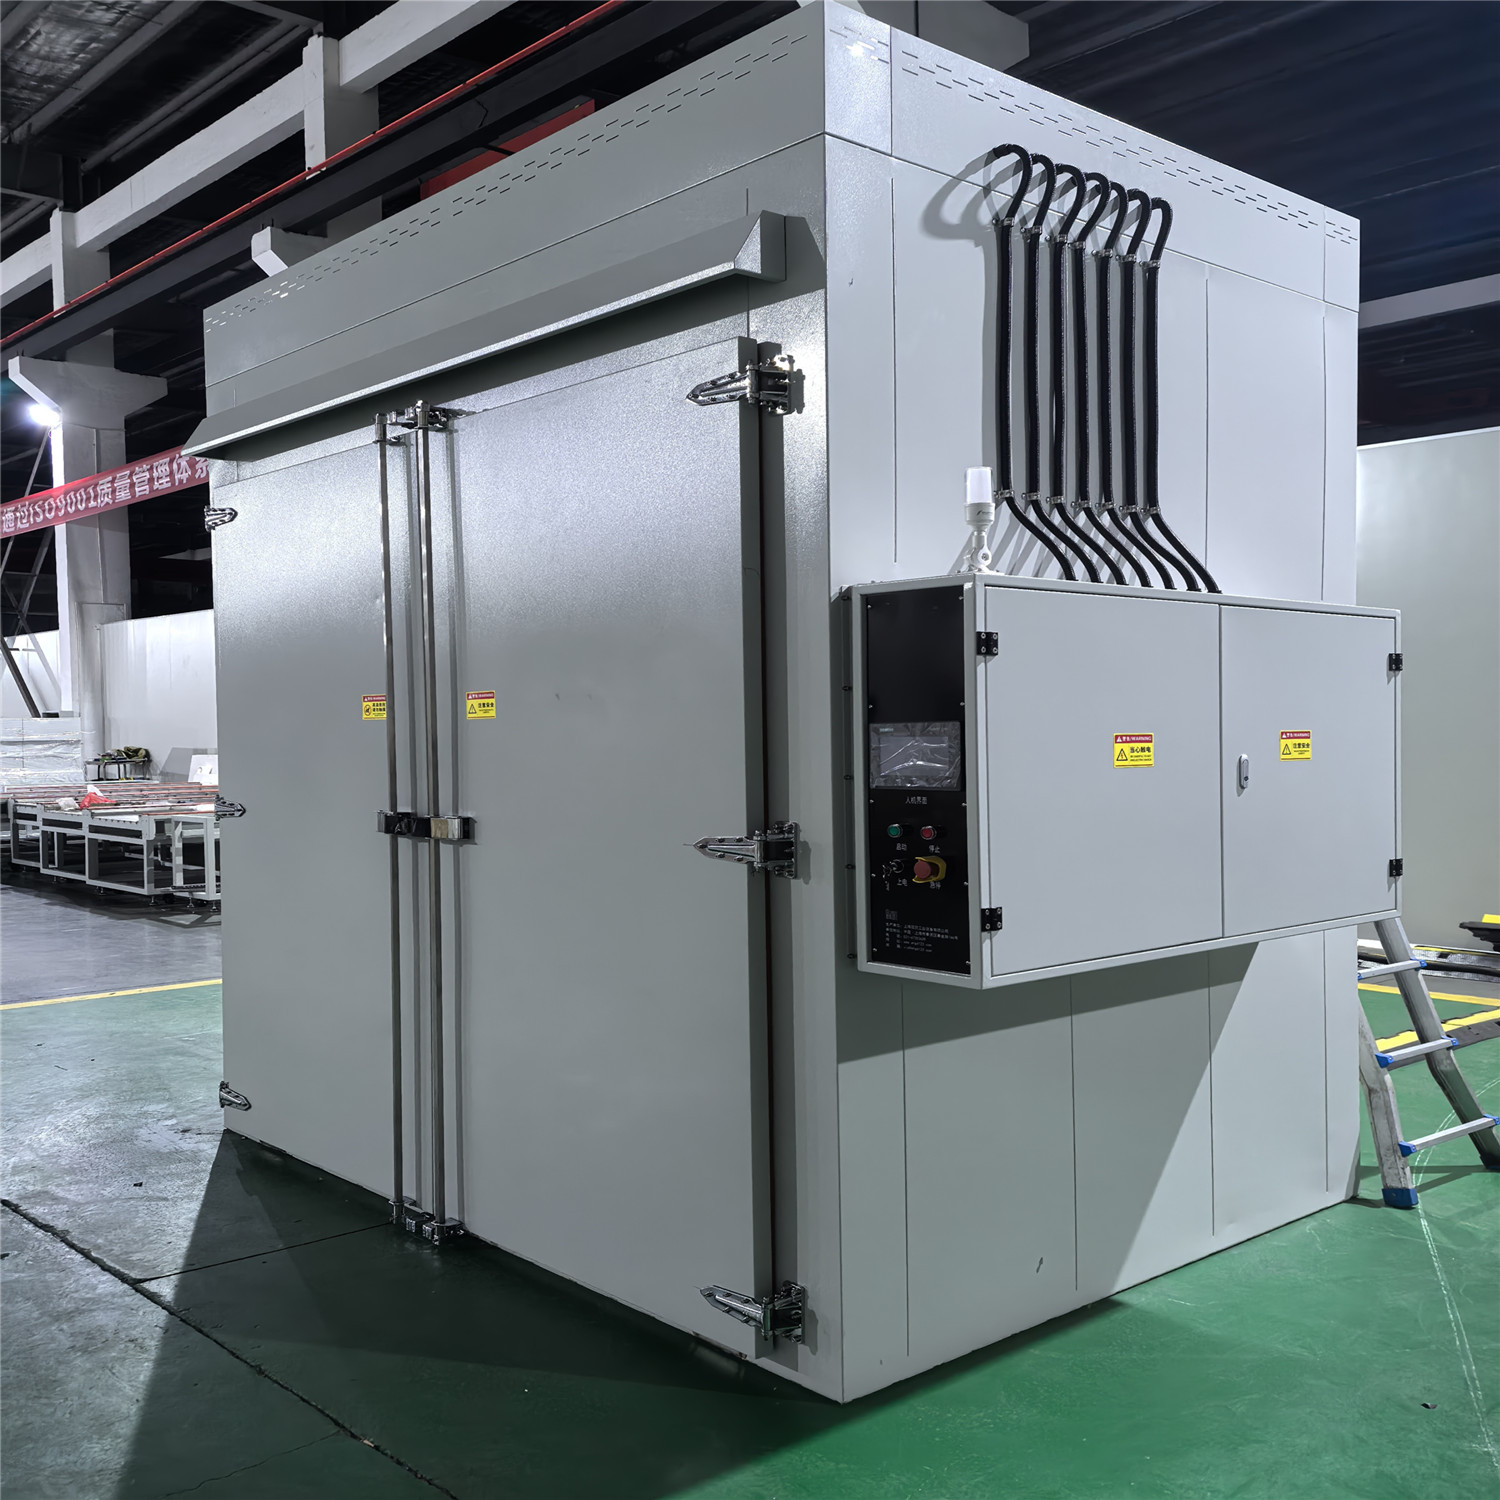
还有个做汽车电机磁钢的,量不大,我们给配的是单体烘箱,两门对开,里面做了多层托盘架,每层托盘都带导向抽拉。他们批量小、品种多,单体烘箱换型方便,比隧道炉灵活。
选型上给几句实在话
你要是做钕铁硼叠片固化,先把自己的工艺曲线搞清楚:胶的型号要求多少度、烤多久、允许多大升降温速率。拿着这几条再去选设备,别反过来先买炉子再凑工艺。
批量大、品种单一,选隧道炉烘箱线,网带走起来连续生产,温度曲线稳;批量小、品种换得勤,选单体烘箱,一室一控,灵活。炉子大小、温区几个段,都得按你的节拍和工件尺寸定,别照搬别人的方案。
变形这个事,三分靠炉子,七分靠工装和装夹习惯。炉子再贵,你片子往托盘上死摞,该变形还是变形。这一点我们做方案的时候会跟客户讲透,省得后面扯皮。
还有个细节容易被忽略,就是出炉后的堆放。片子刚出炉的时候温度还有个几十度,胶层虽然定型了但内应力还没完全释放。你出炉直接往水泥地上一扔、一摞几十片,底下那几层被压着,等完全凉透了,又攒出新的变形。正确做法是出炉放在专用料架上,单片隔开,自然凉到室温再转下道工序。这个习惯我们会教客户操作工,别觉得麻烦,一次到位比后面返工强。
再就是胶的储存和涂布。胶开桶之后暴露在空气中吸潮,固化收缩率会变。有的车间胶桶敞着口放一天,第二天接着用,烤出来变形率就高。这个不是炉子的问题,但很多老板查来查去没查到根上。我们跟客户聊的时候也会顺嘴提醒,胶按说明冷藏、现配现用,别图省事。
最后说个验收时要注意的。新炉子装好,别光看空炉温度均匀性,一定要拿你自己的工件跑几炉实的。空炉测九个点温度都合格,不代表装满工件之后温度还均匀——工件本身吸热、挡风,热场会变。我们一般建议客户验收时,按正常装载量摆工件,在上中下几层埋热电偶,跑一个完整工艺循环,测出来的温度曲线才算数。这个验收方法我们做上海奉贤项目的时候都跟客户讲清楚,避免后面扯皮。
做钕铁硼这行的都知道,固化变形这事不是靠某一个绝招能解决的,是温度曲线、工装托盘、装夹习惯、出炉堆放、胶的储存这一整套细节都做到位,才能把变形率压下去。我们做了二十年这行,最大的体会就是:设备只是其中一环,但设备能给你把底子打好——温度稳、风循环匀、温区分段合理,剩下的工艺细节你才有得调。要是炉子本身温度忽上忽下,你再怎么调工装、调装夹,都是事倍功半。
再唠两句工艺细节
说个很多人没注意的点:片子叠好之后,进炉前的预压时间也影响变形。胶刚涂布完的时候是液态,这时候你马上进炉升温,胶在还没初步定型的时候就被热气流吹,胶层厚度会被气流带动着跑偏。我们一般建议叠好的片子在室温下放个二三十分钟,让胶初步触变、不流淌了再进炉。这个等待时间不占多少产能,但变形率能降一块。
还有个跟模具相关的。叠片的时候用的定位工装,如果本身平面度不好,片子粘完固化出来就是斜的。我们见过客户自己做的胶木板定位架,用久了翘曲,片子放上去一边高一边低,烤出来变形。这种情况换个铝合金或者不锈钢的定位架就解决了。设备厂一般不管你这个,但你跟我们提,我们会连定位架一起配套做。
补充一点工装细节
定位托盘上最好带定位销或者定位槽,片子放进去就卡在固定位置,不会因为热胀冷缩跑偏。片子在托盘上动了,胶层受力就不均匀,变形跟着来。这个销子不复杂,但很多小厂做托盘忘了加。
常见问题 FAQ
问:钕铁硼胶水固化一般烤多少度合适?
答:这个得看你用的胶型号,环氧结构胶常见的是120℃到160℃区间保温一段时间,具体以胶厂给的TDS曲线为准。我们做炉子的时候会按你胶的固化曲线来设定温区,不会瞎给温度。
问:上海奉贤这边能上门测现场和工件吗?
答:可以的。上海奉贤、闵行、松江这一片,我们工程师开车过去半天就到,带仪器测现场工况、量工件尺寸,回去给你出方案。昆山淀山湖基地离苏州、无锡也近,长三角范围内上门都方便。
问:已经有老烘箱了,能不能改造一下控变形?
答:能改。常见的改法是加导流板、换循环风机、把温控仪表换成PID分段控温、补保温层。要是炉膛本身温差太大,改造成本跟买新的差不太多,我们会先上门看了再给你建议,不忽悠你硬改。
问:托盘和工装你们配套做吗?
答:配套做。不锈钢托盘、定位托架、料架这些都是我们钣金车间自己下料焊的,按你片子尺寸和炉子炉膛尺寸开,不会让你回去自己配不上。
写在最后
有烘干固化方面的活儿,不管是上海奉贤这边要上门看现场,还是昆山淀山湖基地欢迎来聊,都可以打 18051882138 找上海冠顶工业设备有限公司的工程团队,咱们按你的工件和工艺曲线来定方案。
参考文献
《电热装置的试验方法 第1部分:通用要求》
《工业炉设计手册》,机械工业出版社
《 Marshall 式电阻炉 技术条件》(工业电阻炉相关行业标准)
#钕铁硼胶水固化 #胶水固化隧道炉 #变形控制 #上海烘箱厂家 #专精特新 #单体烘箱 #胶水固化烘烤线